Другие виды литья
Обзор.
Наша компания предлагает комплексные услуги по изготовлению отливок по индивидуальным заказам, производя прецизионные отливки по чертежам или образцам заказчика. Мы обслуживаем такие отрасли, как машиностроение, горно-шахтное оборудование, насосы и клапаны, а также строительная техника, поставляя компоненты, отвечающие строгим требованиям по прочности, износостойкости и коррозионной стойкости.
Найдите деталь
Совпадений нет. Сбросьте фильтры или отправьте номер детали для проверки. info@gubtcasting.com
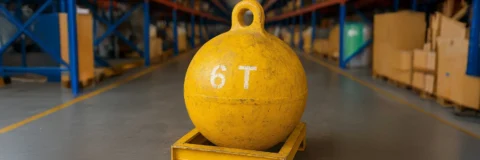
Шар для сноса CB-5T
- Номер детали
- CB-5T
Материалы
Международные эквиваленты марок:
| Китайская марка | Стандарт EN | Стандарт ASTM / AISI |
|---|---|---|
| ZG35 | EN-GJL-200 | ASTM A48 Класс 20 |
| ZG45 | EN-GJL-250 | ASTM A48 Класс 25 |
| 42CrMo | EN 1.7225 | AISI 4140 |
| Никелевая сталь | EN-GJN-HB350 | ASTM A532 Класс III, Класс A |
| Марганцовистая сталь | JIS S58C | ASTM A128 Класс 300 (Mn13) |
| Высокохромистая сталь | EN-GJN-HB600 | ASTM A532 Класс III, Класс B |
Heat Treatment Processes
- Annealing
Heat to 690–720 °C, hold, then furnace-cool to relieve internal stresses and refine grain structure. - Normalizing
Heat to 840–880 °C, air-cool to produce a uniform fine grain and improve overall mechanical properties. - Quenching
Heat to 860–900 °C (austenitizing range), then oil or water quench to develop high hardness and wear resistance. - Tempering
Reheat to 540–620 °C, hold, then air-cool to reduce quench brittleness and restore toughness.
This table is representative; GUBT’s range of crusher wear parts covers many more specific models and chamber variations.
Subsequent Machining & Surface Treatments
- Machining: Leave machining allowance per drawing tolerances; achieve critical fit and surface finish.
- Non-Destructive Testing (NDT): Ultrasonic, magnetic-particle, or radiographic testing to ensure internal integrity (no cracks or porosity).
- Hardness Testing: Rockwell or Brinell tests to verify heat-treatment results.
- Surface Reinforcement: Shot blasting, sand blasting, painting, or phosphating to enhance fatigue strength and corrosion protection.
Casting Methods
Sand Casting
- Principle: Use natural or synthetic sand bonded with resin or clay in a flask; pour molten metal after mold assembly.
- Advantages: Low cost, flexible for large and complex shapes.
- Limitations: Lower dimensional accuracy and surface finish.
- Applications: Large housings, pump bodies, valve bodies.
Shell Mold Casting
- Principle: Coat sand with a thermosetting resin to form a thin shell (0.5–2 mm), assemble shells to create a mold, then pour.
- Advantages: Excellent surface finish, high accuracy, good mold strength.
- Applications: Medium-to-small complex parts like precision gear housings and brackets.
Lost Foam Casting
- Principle: Create a foam pattern, embed in unbonded sand, then pour metal; foam vaporizes and metal fills the cavity.
- Advantages: Single-step mold creation, ideal for complex internal geometries.
- Limitations: Lower sand recyclability, requires strict gating design.
- Applications: Intricate shapes, thin-wall components.
Investment Casting
- Principle: Produce wax patterns, coat with ceramic slurry and stucco, dewax, then pour metal into the ceramic shell.
- Advantages: Exceptional dimensional accuracy (±0.1 mm) and surface finish.
- Applications: Small, high-precision parts such as impellers, nozzles, and intricate decorative elements.
Resin-Bonded Sand Casting
- Principle: Mix sand with phenolic or isocyanate resin, form mold by vibration or compression, then pour.
- Advantages: High mold strength, good dimensional accuracy, superior finish versus green sand.
- Applications: Medium-batch, high-precision parts like pump bodies, valve covers, components.
Technical Glossary
- Mold Cavity: The hollow space within the mold where molten metal solidifies into the casting shape.
- Gating System: The network of sprues, runners, and risers controlling molten-metal flow and venting.
- Machining Allowance: Extra material left on a casting to permit accurate machining.
- NDT (Non-Destructive Testing): Methods such as ultrasonic, magnetic-particle, and radiographic inspection used to detect internal defects without damaging the part.
- Service Life: The expected operational lifespan of a casting under specified conditions.
Технический глоссарий
- CSS (Closed Side Setting) – Минимальный зазор между броней и чашей, определяющий размер конечного продукта и степень дробления.
- OSS (Open Side Setting) – Максимальный зазор с открытой стороны, определяющий максимальный размер загрузочного отверстия.
- Max. Feed Size – Максимальный размер куска, который может принять камера без зависания или чрезмерного износа.
- Eccentric Throw – Амплитуда движения главного вала; влияет на производительность, диапазон CSS/OSS и форму продукта.
- Nip Angle – Угол между дробящими поверхностями; обычно ≤ 23°, чтобы обеспечить плавный поток материала.
- Filler Ring – Проставка между чашей и верхней частью корпуса для адаптации размера футеровки или уменьшения объема backing.
- Torch Ring – Сменная втулка под стопорной гайкой; срезается для снятия брони.
- Head Wear Ring – Защитное кольцо на головке под броней, продлевающее срок службы головки.
- Wedge Bolt & Adapter Ring – Крепеж, фиксирующий футеровку чаши; может меняться при изменении профиля камеры.
Часто задаваемые вопросы.
- Что такое стандарты ASTM и где они в основном применяются?
Стандарты ASTM, разработанные Американским обществом по испытанию материалов, включают методы испытаний, спецификации, практики и руководства для материалов, продуктов, систем и услуг. Они широко используются в промышленности для испытаний и контроля качества металлов (углеродистых сталей, легированных сталей, нержавеющих сталей, чугунов, алюминиевых и медных сплавов), сосудов под давлением, трубопроводов, крепежных изделий (болтов, гаек), прокладок, отливок, поковок и многих других конструкционных материалов и компонентов.
- Что представляет собой семейство стандартов BS EN 1559 и какие материалы оно охватывает?
Серия BS EN 1559 определяет общие условия поставки отливок.
- Часть 1 охватывает общие требования ко всем отливкам, кроме сплавов на основе меди.
- Последующие части устанавливают дополнительные условия поставки для литой стали, чугуна, алюминиевых, магниевых и цинковых сплавов.
Данное семейство стандартов не применяется к последующей переработке металлических слитков или заготовок из непрерывнолитой стали.
- Что такое размерная допуск для отливок, и как он определяется и указывается?
Допуск на размер — это допустимая разница между максимальным и минимальным допустимыми размерами номинального размера отливки.
- Классы допуска варьируются от CT7 до CT13 (согласно GB/T 6414–1999), причем более жесткие классы используются для небольших прецизионных отливок, а более свободные — для крупных литых деталей из песка.
- Рекомендуемые классы зависят от масштаба производства (массовое производство по сравнению с мелкосерийным).
- На чертежах общий допуск указывается как «GB CT6» или аналогично; отдельные критические размеры могут иметь конкретные значения допуска.
- Что такое допустимое отклонение веса для отливок и как оно определяется?
Допуск по весу выражает допустимое отклонение в процентах от номинального (теоретического) веса.
Классы варьируются от WT1 кг до WT10 тонн и соответствуют классам допуска по размерам.
Нижнее и верхнее отклонения по весу обычно равны; нижнее отклонение может быть уже на два класса, если это необходимо.
Справочные таблицы помогают выбрать допуск для серийно производимых и единичных отливок. - Что такое припуск на механическую обработку и как он влияет на точность размеров?
Припуск на механическую обработку — это дополнительный металл, оставляемый на поверхностях отливки для обеспечения достижения окончательных размеров и допусков.
Для сплавов и методов литья существуют рекомендуемые классы припусков (MCL5–MCL10).
Правильный припуск обеспечивает достаточное количество материала для механической обработки критических элементов и достижения заданных допусков.На чертежах припуск может быть указан кодом класса или путем перечисления фактического размера припуска.
- Что такое коэффициент усадки при литье и какие факторы на него влияют?
Усадка — это процентное уменьшение длины от модели до отливки после затвердевания и охлаждения.
- Она зависит от собственной усадки металла, его диапазона ликвидус–солидус и факторов конструкции формы (геометрия отливки, тип песка, литниковая система и прибыль).
- Точное масштабирование модели и пробные отливки помогают определить правильный припуск на усадку для высокоточных отливок.
- В литейном дизайне, какие роли играют уклоны, припуски на необрабатываемые стенки, минимально отливаемое отверстие и технологические ребра жесткости?
Угол уклона: Конусность на вертикальных поверхностях для облегчения извлечения формы без повреждения формы или отливки.
Припуск на необрабатываемую стенку: Отрицательный припуск на стенках модели для участков, не подлежащих механической обработке, компенсирующий несоответствие разъема формы.
Минимальное литьевое отверстие: Наименьший размер отверстия или прорези, который может быть получен в литом виде без механической обработки, в зависимости от сплава, метода литья и толщины стенки.
Технологические ребра (усадочные и вытяжные ребра): Временные ребра, добавляемые для контроля напряжений при затвердевании (усадочные ребра) или для противодействия деформации (вытяжные ребра). Усадочные ребра удаляются во время очистки; вытяжные ребра удаляются после термообработки.